


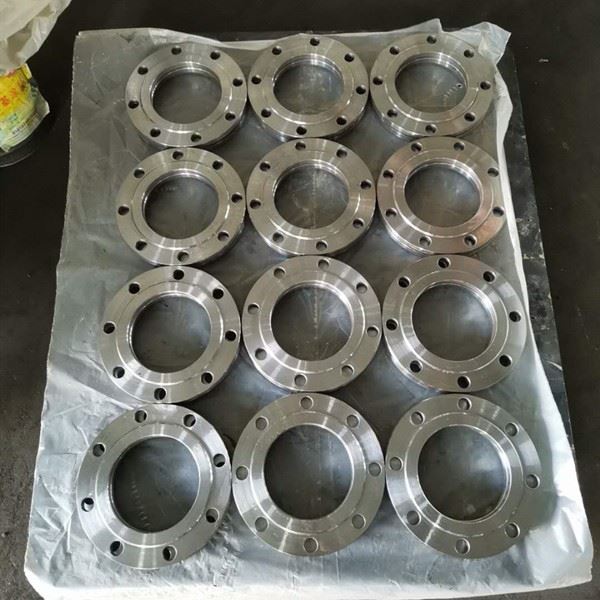

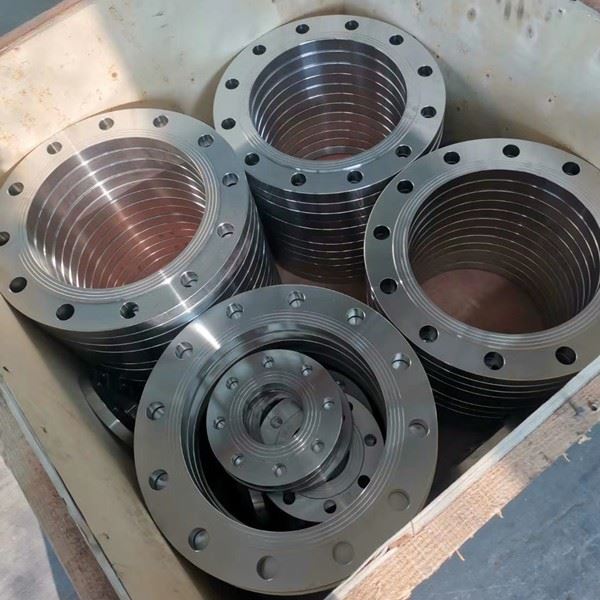
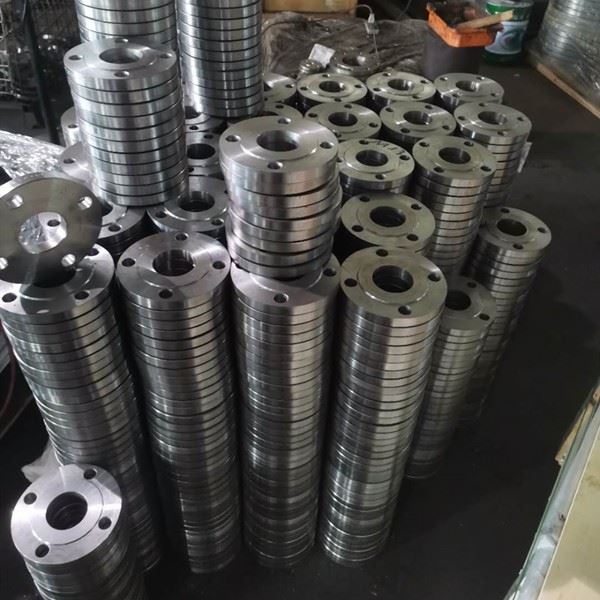
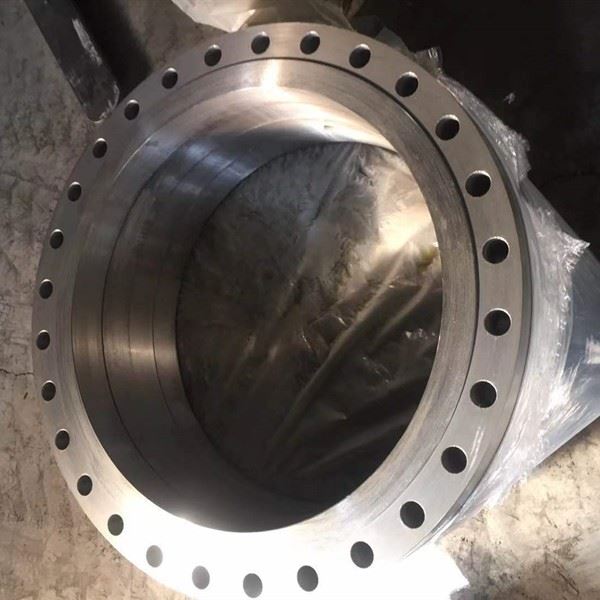
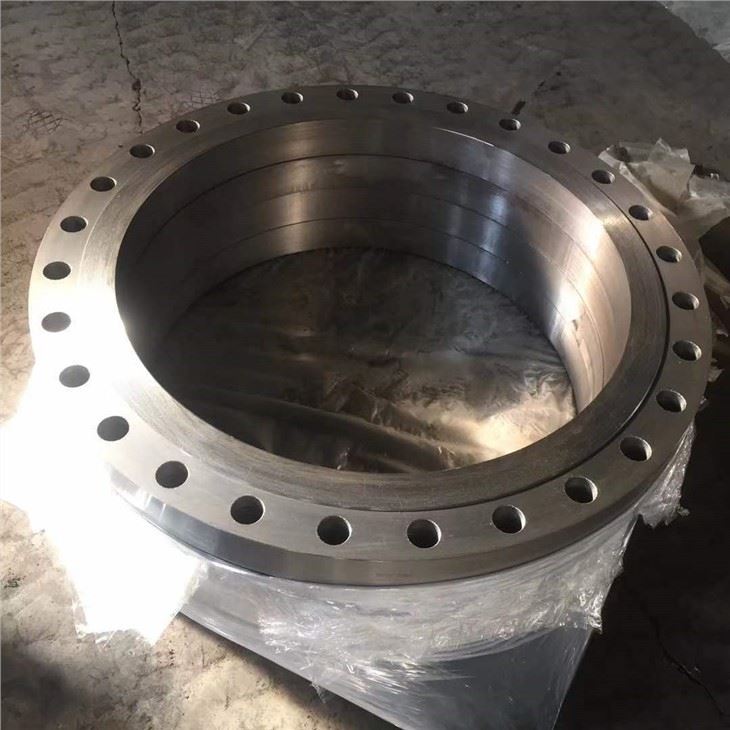
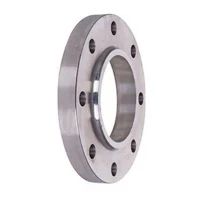
GOST33259 PN16 Slip-On-Flansch
Dieser Rohrleitungsverbinder aus geschmiedetem Stahl ist für Gebäudetechnik, Brandschutzsysteme und allgemeine Industrierohrleitungen mit Drücken bis zu 1,6 MPa konzipiert. Der Aufstecktyp vereinfacht die Installation vor Ort – er wird über das Rohrende geschoben und erfordert nur zwei Kehlnähte, wodurch sich die Ausrichtungszeit und die Arbeitskosten im Vergleich zu Alternativen mit Stumpfschweißung verringern. Erhältlich in Kohlenstoffstahl (A105, St20, Q235) und Edelstahl (304, 316L), mit Größen von DN15 bis DN2000 und RF- oder FF-Auskleidungsoptionen. Jedes Stück wird nach ISO9001-zertifizierten Prozessen hergestellt und ist vom Rohmaterial bis zur Endkontrolle rückverfolgbar. Wir beliefern Projekte in ganz Russland, der GUS, dem Nahen Osten und Südostasien mit umfassender Dokumentationsunterstützung, einschließlich Materialtestberichten und GOST-Konformitätszertifikaten. Sondergrößen und Sondermarkierungen sind auf Anfrage erhältlich.
Was ist dieser Flansch und warum ist er wichtig?
Wenn Sie mit Industrie- oder Gebäuderohrsystemen arbeiten, sind Sie wahrscheinlich auf die Frage gestoßen: Welcher Flanschtyp bringt Kosten, Installationsgeschwindigkeit und langfristige Zuverlässigkeit für ein Standarddruckprojekt in Einklang? Der Slip-On-Flansch GOST33259 PN16 ist eine Lösung, die sich in den Märkten Russlands, Osteuropas und des Nahen Ostens bewährt hat. Es wird über das Rohrende geschoben und mit zwei Kehlnähten-eine innen, eine außen befestigt. Dieses Design strebt nicht nach extremer Leistung, bietet aber eine gleichmäßige Abdichtung bei Drücken von bis zu 16 bar (1,6 MPa) und einem Temperaturbereich von -40 bis +200 Grad, abhängig von der Materialauswahl.
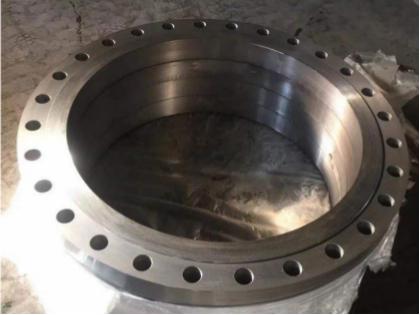
Die wahre Stärke dieses Flansches liegt in der Montage vor Ort. Im Gegensatz zu Vorschweißflanschen, die eine präzise Vorbereitung der Enden und eine exakte Ausrichtung erfordern, toleriert eine Slip-on-Konstruktion geringfügige Fehlausrichtungen während der Installation. Für Auftragnehmer, die mit Rohren mit großem -Durchmesser auf engstem Raum arbeiten-beispielsweise bei der Nachrüstung eines Pumpenraums oder der Reparatur einer kommunalen Wasserleitung-, bedeutet diese Nachgiebigkeit direkt weniger Nacharbeiten und eine schnellere Projektabwicklung. Die Dichtfläche mit erhöhter Stirnfläche (RF), die bei den meisten Varianten Standard ist, sorgt für eine dichte Abdichtung mit geeigneten Dichtungen und eignet sich für den Umgang mit flüssigen und gasförmigen Medien in Gebäudetechnik, Brandschutzkreisläufen und leichten Industrieprozessen.
Technische Panne: Wie funktioniert es?
Die Zuverlässigkeit dieses Flansches ist kein Zufall,-sie ist in den Herstellungsprozess integriert. Wir beginnen mit geschmiedetem Kohlenstoffstahl (ASTM A105, St20 oder gleichwertig) oder rostfreien Güten (304, 316L), die unter unserer 3500T-Hydraulikpresse und unserer 2500D-CNC-Ringwalzanlage erhitzt und geformt werden. Durch das Schmieden wird die Metallkornstruktur entlang der Flanschkonturen ausgerichtet, was im Vergleich zu Gussalternativen die Widerstandsfähigkeit gegenüber Stößen und Druckstößen verbessert.
Durch die Präzision der Bearbeitung wird die Dichtung real. Unsere CNC-Dreh- und Bohrmaschinen halten die Rundheit der Bolzenlöcher innerhalb von ±0,5 mm und die Ebenheit der Planflächen auf 0,05 mm pro 100 mm Durchmesser.-Spezifikationen, die die Anforderungen von GOST 33259 erfüllen oder übertreffen. Die Oberflächenbeschaffenheit der RF-Oberfläche liegt zwischen 3,2 und 6,3 Mikrometer Ra, ein Bereich, der Standard-Spiral- oder Gummidichtungen ermöglicht, ohne dass eine zusätzliche Oberflächenbehandlung erforderlich ist.
Nach dem Schmieden folgt die Wärmebehandlung: Normalisieren oder Glühen baut die beim Formen entstehenden inneren Spannungen ab und sorgt so für Maßhaltigkeit bei der anschließenden Bearbeitung. Jede Charge wird einer Härteprüfung (normalerweise 120-180 HB für Kohlenstoffstahlsorten) und, sofern angegeben, einer Schlagprüfung bei -40 Grad für Anwendungen in kaltem Klima unterzogen. Dabei handelt es sich nicht nur um interne Kontrollen – sie werden in den Materialprüfberichten dokumentiert, die wir jeder Lieferung beilegen.
Nachfolgend finden Sie die vollständige Liste der technischen Spezifikationen für dieses Produkt. Für nicht-Standardanforderungen, die über diese Parameter hinausgehen, bieten wir auch Anpassungsdienste an.
|
Parameter |
Spezifikationsdetails |
|
Standard |
GOST 33259 |
|
Druckstufe |
PN16 (Nenndruck: 1,6 MPa / 16 bar) |
|
Flanschtyp |
Slip-On (Option mit Schweißhals ebenfalls verfügbar) |
|
Größenbereich |
DN15 – DN2000 (1/2″ – 48″) |
|
Gemeinsame Materialien |
Kohlenstoffstahl: A105, St20, Q235B, 20# |
|
Verblendungstyp |
RF (Raised Face) – Standard |
|
Verbindungsmethode |
Zwei Kehlnähte (innen + außen) |
|
Herstellungsprozess |
Geschmiedet + CNC-bearbeitet |
|
Oberflächenbehandlung |
Rostschutzöl (Standard), transparenter Lack, schwarze Farbe, feuerverzinkt oder wie angegeben |
|
Inhalte markieren |
Größe, Druckstufe, Materialqualität, Schmelzenummer, Markenzeichen des Herstellers |
Wirtschaftliche Perspektive: Wert über den Preis hinaus
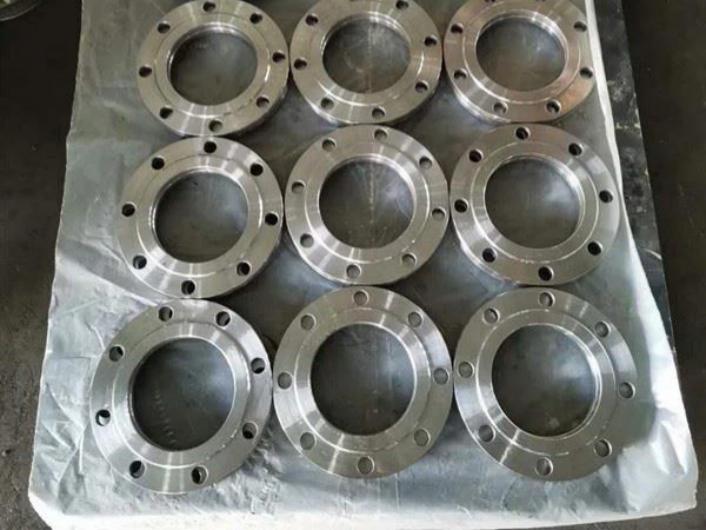
Reden wir ehrlich über Zahlen. Der anfängliche Anschaffungspreis eines Aufsteckflansches ist in der Regel 15-25 % niedriger als der eines gleichwertigen Vorschweißflansches, was vor allem auf den geringeren Materialverbrauch und die einfachere Bearbeitung zurückzuführen ist. Die größeren Einsparungen ergeben sich jedoch häufig bei der Installation. Ein qualifiziertes Schweißteam kann eine Aufsteckverbindung in etwa zwei-Dritteln der Zeit fertigen, die für eine Schweißnahtverbindung erforderlich ist. -kein Abschrägen, minimaler Ausrichtungsaufwand und Einzel-{9}}Kehlnähte anstelle von Stumpfnähten mit mehreren Durchgängen. Bei einem Projekt mit 500 Flanschen kann dieser Unterschied den Bauzeitplan um mehrere Tage verkürzen.
Unter Wartungsgesichtspunkten bietet dieser Flanschtyp einen einfachen Austausch. Wenn Korrosion oder mechanische Schäden das Ausschneiden eines Abschnitts erfordern, machen die gerade Nabe und die einfache Schweißnahtgeometrie des Slip-on-Designs den Ausbau und Wiedereinbau weniger arbeitsintensiv als komplexere Designs. Dieser wirtschaftliche Vorteil hat natürlich seine Grenzen: Bei Systemen mit starken Vibrationen, häufigen Temperaturwechseln oder Drücken nahe der PN16-Grenze ist die überlegene Ermüdungsbeständigkeit des Vorschweißflansches die sicherere -und letztendlich wirtschaftlichere-Wahl über den gesamten Lebenszyklus der Anlage. Wir raten unseren Kunden regelmäßig, ihre Betriebsbedingungen vor der Auswahl zu beurteilen, und wir können bei Bedarf beide Typen liefern.
Marktkontext und geografische Relevanz
Der GOST-Standard hat seinen Ursprung in Russland und ist in den meisten Teilen der ehemaligen Sowjetunion, einschließlich Weißrussland, Kasachstan und der Ukraine, weiterhin verbindlich und beeinflusst auch die Spezifikationen in Teilen Osteuropas und des Nahen Ostens. Für Beschaffungsteams in diesen Regionen ist die Einhaltung von GOST 33259 nicht optional, sondern eine gesetzliche Anforderung für die Geräteakzeptanz. Wenn Sie ein GOST33259 beziehen Für den Einsatz von PN16-Slip-On-Flanschen ist das Verständnis der örtlichen Inspektionspraktiken und Dokumentationserwartungen ebenso wichtig wie die Maßhaltigkeit des Produkts.
Durch den Standort unserer Fabrik im Landkreis Mengcun in der Provinz Hebei befinden wir uns in Chinas konzentriertester Industriezone für Rohrverbindungsstücke. In einem Umkreis von 50-Kilometern haben wir Zugang zu zertifizierten Stahlwerken, Fachwerkstätten für Wärmebehandlung und Logistikdienstleistern, die Containerfracht zum Hafen von Tianjin (120 km nördlich) abwickeln. Diese Lieferkettendichte bedeutet, dass wir in der Regel Fertigbestände in gängigen Größen (DN50–DN600) vorhalten und die Produktion für größere Durchmesser (bis zu DN2000) innerhalb von 15 Arbeitstagen mobilisieren können. Für Käufer in Russland oder im Nahen Osten ist diese Reaktionsfähigkeit genauso wichtig wie das Produkt selbst – insbesondere wenn die Projektzeitpläne knapp sind.
Produktionsablauf: Vom Billet zum seetüchtigen Paket
Hier ist eine Schritt{0}}für{1}}Ansicht, wie wir Rohstahl in einen fertigen Flansch umwandeln, der für den internationalen Versand bereit ist:
Rohstoffannahme
Jeder Stahlbarren oder Barren wird mit einem Mühlenzertifikat geliefert; Wir verifizieren die Chemie mithilfe eines tragbaren Spektrometers und zeichnen Wärmezahlen auf, um eine vollständige Rückverfolgbarkeit zu gewährleisten.
Schneiden und Erhitzen
Das Material wird auf ungefähres Gewicht zugeschnitten und in gasbetriebenen Öfen auf Schmiedetemperatur (typischerweise 1150–1200 Grad für Kohlenstoffstähle) erhitzt.
Schmieden und Ringwalzen
Der erhitzte Barren wird zunächst gestaucht und gelocht und dann auf unserer 2500D CNC-Ringwalzmaschine in Ringform gewalzt. Durch diesen Schritt entsteht die konzentrische Form mit gleichmäßiger Wandstärke.
Wärmebehandlung
Die Ringe werden zum Normalisieren in einen Ofen mit kontrollierter Atmosphäre (850 -900 Grad, luftgekühlt) gelegt, um Spannungen abzubauen und die Kornstruktur zu verfeinern.
Grobbearbeitung
Der Außendurchmesser, die Innenbohrung und die Dicke werden auf Vertikaldrehmaschinen geschruppt.
Fertigbearbeitung
Die Dichtfläche, der Lochkreis und das Nabenprofil werden auf CNC-Drehmaschinen präzisions-bearbeitet. Bolzenlöcher werden auf speziellen Radialbohrmaschinen mithilfe von Vorrichtungen gebohrt, um einen genauen Lochkreisdurchmesser zu erhalten.
Inspektion
Maßprüfungen (Außendurchmesser, Innendurchmesser, Dicke, Lochkreis, Ebenheit der Planfläche), Sichtprüfung auf Oberflächenfehler und Gewindeprüfung.
Oberflächenbehandlung
Zu den Optionen gehören Rostschutzöl (Standard), transparenter Lack, schwarze Farbe oder Feuerverzinkung (für Anwendungen im Freien oder bei hoher Luftfeuchtigkeit).
Kennzeichnung und Verpackung
Auf jedem Flansch sind Größe, Druckstufe, Materialqualität und Schmelzennummer eingeprägt. Für den Export werden Holzpaletten oder -kisten mit einer inneren Rostschutzverpackung verwendet.
Jeder Vorgang wird in den Produktionsaufzeichnungen protokolliert und wir bieten auf Wunsch des Kunden vor dem Versand eine Inspektion durch Dritte an (z. B. SGS, BV).
Serviceverpflichtung: Was wir tatsächlich liefern
Im Laufe der Jahre haben wir gelernt, dass eine zuverlässige Lieferung mehr bedeutet als nur die Herstellung von Flanschen. Das erwarten unsere Stammkunden von uns:
Technische Beratung
Wir beantworten Fragen zur Materialäquivalenz (z. B. St20 vs. ASTM A105), zur Dichtungsauswahl und zu Empfehlungen für Schweißverfahren, bevor Bestellungen aufgegeben werden.
Pünktlich-Versand
Unser Logistikteam verfolgt die Fahrpläne der Schiffe von den Häfen Tianjin und Qingdao zu wichtigen Zielen wie Novorossiysk, Jebel Ali und Bangkok und wir kommunizieren mögliche Verzögerungen proaktiv.

Flexible Chargengröße
Ob 10 Stück für einen Wartungsauftrag oder 500 Stück für eine neue Anlage, wir passen die Produktionsläufe entsprechend an.
Vollständige Dokumentation
Zu jeder Sendung gehören der Materialprüfbericht, das Maßkontrollprotokoll und die für die Zollabfertigung erforderlichen Handelsdokumente (Rechnung, Packliste, Frachtbrief).
Ein echtes Projektbeispiel
Anfang 2025 benötigte ein Ingenieurbüro in Kasachstan Aufsteckflansche DN150 PN16 für die Erweiterung eines Fernwärmenetzes. Beim ursprünglichen Lieferanten kam es zu Produktionsverzögerungen und das Winterinstallationsfenster näherte sich dem Ende. Wir erhielten ihre Anfrage an einem Donnerstag, bestätigten die Materialverfügbarkeit (Kohlenstoffstahl, RF-Oberfläche, ölbeschichtet) am selben Tag und versendeten am darauffolgenden Mittwoch 320 Stück von Tianjin aus. -Die Luftfracht nach Almaty kam innerhalb von fünf Tagen an. Das Qualitätsteam des Kunden prüfte die Lieferung bei Ankunft und bestätigte die Übereinstimmung der Abmessungen mit GOST 33259. Anschließend gaben sie Nachbestellungen für drei weitere Phasen desselben Projekts auf.
Holen Sie sich ein Angebot oder eine technische Bewertung
Wenn Sie Flansche für ein bevorstehendes Projekt spezifizieren, können wir Folgendes bereitstellen:
Aktuelle Preise für Standardgrößen (DN15-DN2000)
Prüfung der Materialverfügbarkeit für Kohlenstoff- und Edelstahlsorten
Geschätzte Lieferzeiten basierend auf Ihrer Menge und Ihrem Zielort
Beispielzeichnungen für nicht-standardmäßige benutzerdefinierte Anfragen
Unabhängig von Ihren Druck- und Temperaturbedingungen können wir Ihnen dabei helfen, zu bestätigen, ob dieGOST33259 PN16 Slip-On-Flanschist die richtige Lösung-oder empfehlen Sie eine Alternative, wenn Ihr System eine höhere Ermüdungsfestigkeit erfordert.
Kontaktieren Sie Sandy direkt-Sie kümmert sich um Exportanfragen und kann Ihre technischen oder kommerziellen Fragen beantworten.
Kontaktieren Sie Sandy:
E-Mail: sandy@yongxingflange.com
WhatsApp/WeChat: +86-15127785550
Skype: Sandy198607
Häufig gestellte Fragen
F1: Sind GOST-Flansche mit ANSI- oder DIN-Rohrleitungssystemen kompatibel?
A: Nicht direkt-Lochkreisdurchmesser, Lochgrößen und Flächenabmessungen unterscheiden sich je nach Norm. Sie benötigen einen Adapter oder einen individuell-bearbeiteten Flansch, wenn Sie GOST mit ANSI/DIN verbinden. Auf Anfrage produzieren wir regelmäßig Flansche mit GOST-Abmessungen auf der Dichtfläche und ANSI-Schraubenmustern. Es lohnt sich also, nachzufragen, wenn Sie ein System mit gemischten -Standards haben.
F2: Was ist der tatsächliche Unterschied zwischen St20 und ASTM A105 für diese Druckstufe?
A: Sie sind chemisch ähnlich, aber nicht identisch. St20 (russische Qualität) hat etwas niedrigere Mangan- und höhere Kohlenstoffgrenzwerte als A105. Für den PN16-Betrieb bei Umgebungstemperatur funktioniert beides einwandfrei. Der praktische Unterschied liegt in der Dokumentation.-Einige russische Prüfer verlangen St20-Zertifikate, auch wenn A105 mechanisch gleichwertig ist. Wir können Materialtestberichte für beide Qualitäten liefern und haben oft beide auf Lager.
F3: Haben Sie Erfahrung mit dem Versand in abgelegene russische Regionen wie Jakutien oder Magadan?
A: Ja-Wir haben über den Hafen Wladiwostok und dann per Bahn oder Winterstraße an mehrere Orte im Fernen Osten und in Sibirien geliefert. Die größte Herausforderung ist das kurze Navigationsfenster für die Seelieferung zu nördlichen Häfen (Juli-Oktober). Für diese Ziele empfehlen wir, Bestellungen mindestens 4 Monate vor dem gewünschten Termin aufzugeben. Wir können auch Luftfracht zu Regionalflughäfen wie Chabarowsk oder Irkutsk arrangieren, allerdings sind die Kosten deutlich höher. Wenn Sie an einem Projekt in diesen Bereichen arbeiten, teilen Sie uns dies frühzeitig mit. -Wir bauen den Logistikpuffer in Ihren Lieferplan ein.
F4: Was ist der Unterschied zwischen dem Kauf von GOST-Flanschen in China und der Ukraine oder der Türkei?
A: Jede Quelle hat Kompromisse-. Ukrainische Hersteller verfügten in der Vergangenheit über direkte GOST-Erfahrung, die Produktionskapazitäten waren jedoch unterbrochen. Türkische Lieferanten bieten kürzere Seerouten zu den Häfen am Schwarzen Meer an, kosten jedoch in der Regel 18 bis 25 % mehr als chinesische Pendants für die gleiche Güteklasse. Unser Vorteil liegt in der Größe. -Wir produzieren jährlich 13.000 Tonnen in verschiedenen Standards und verfügen daher über spezielle Produktionslinien für GOST-Größen. Für Projekte, die 200+ Teile erfordern, sind wir normalerweise die kostengünstigste Option, ohne Kompromisse bei der Materialzertifizierung einzugehen.
F5: Können Sie das vollständige Paket der russischen Abnahmedokumente bereitstellen?
A: Ja-wir liefern routinemäßig das Dokumentationspaket, das von russischen Zoll- und Projektannahmeausschüssen gefordert wird. Dazu gehören der Original-Materialtestbericht (mit Schmelznummern), ein Dimensionsprüfzertifikat, ein Drucktestzertifikat (falls zutreffend) und ein Konformitätszertifikat gemäß GOST 33259. Für Projekte, die eine Genehmigung durch Gosgortekhnadzor (jetzt Rostechnadzor) erfordern, können wir auch eine Zertifizierung durch Dritte -durch eine akkreditierte russische Inspektionsstelle- veranlassen, obwohl dies zwei bis drei Wochen kostet und zusätzliche Kosten verursacht. Wir empfehlen, die Dokumentenanforderungen bereits in der Angebotsphase zu klären.
F6: Wie gehen Sie mit der Flanschmarkierung für russische Projekte um?
A: Russische Normen erfordern spezifische Kennzeichnungsinhalte: Nenngröße, Druckstufe, Materialqualität, Schmelzenzahl und das Markenzeichen des Herstellers. Wir stempeln diese Informationen je nach Angabe in Kyrillisch oder Latein. Einige Kunden benötigen außerdem einen Barcode oder QR-Code für die interne Vermögensverfolgung. Wir haben für mehrere russische Öl- und Gasunternehmen individuelle Markierungen erstellt. -Senden Sie einfach Ihre Markierungsspezifikation mit der Bestellung und wir richten das Stempelwerkzeug entsprechend ein.
F7: Kann ich an diesem Flansch eine Spiraldichtung mit der RF-Seite verwenden?
A: Ja, aber achten Sie auf den Innendurchmesser der Dichtung. Bei einem Aufsteckflansch sollte der Dichtungs-ID mit dem Rohr-ID übereinstimmen, nicht mit der Flanschbohrung. Wenn der Innendurchmesser der Dichtung zu klein ist (dimensioniert zur Flanschbohrung), entsteht ein Vorsprung, der Sedimente einfängt und örtliche Korrosion beschleunigt. Wir haben diesen Fehler bei Inspektionen vor Ort festgestellt. -Es lohnt sich, die Auswahl Ihrer Dichtungen noch einmal zu prüfen-.
F8: Über welche Zertifizierungen verfügen Sie, die in Russland und der GUS anerkannt sind?
A: Über ISO9001 hinaus haben wir die CE-Kennzeichnung erhalten (für europäische Projekte) und sind dabei, unsere GOST R-Zertifizierung zu erneuern. Für aktuelle Projekte können wir ein Konformitätszertifikat vorlegen, das von einem akkreditierten chinesischen Prüflabor ausgestellt wurde, das im Rahmen des gegenseitigen Akzeptanzabkommens für Industrieprodukte zwischen China-Russland anerkannt ist. Wenn Ihr Projekt ausdrücklich eine EAC-Kennzeichnung (Eurasian Conformity) erfordert, können wir dies über unsere Partnerzertifizierungsstelle arrangieren. -Die Vorlaufzeit für die erste Produktcharge beträgt etwa 4 bis 6 Wochen.
F9: Was passiert, wenn ich die Schrauben an einem PN16-Slip-on-Flansch zu stark-anziehe-?
A: Über-Anziehen kann die RF-Oberfläche verformen, insbesondere bei weicheren Kohlenstoffstahlsorten. Sobald die Fläche mehr als 0,2 mm flach ist, dichtet die Dichtung auch mit neuen Dichtungen nicht mehr richtig ab. Das typische Schraubendrehmoment für M20-Schrauben an PN16-Flanschen beträgt etwa 200-250 Nm. Wir empfehlen unseren Kunden immer, einen kalibrierten Drehmomentschlüssel zu verwenden und beim Anziehen sternförmig vorzugehen.
F10: Haben Sie Referenzkunden in Russland oder Kasachstan, mit denen wir Kontakt aufnehmen können?
A: Wir haben an mehrere Auftragnehmer im russischen Öl- und Gassektor sowie an kommunale Wasserbehörden in Kasachstan geliefert. Obwohl wir die Kontaktdaten unserer Kunden nicht ohne deren Erlaubnis weitergeben dürfen, können wir Referenzschreiben mit Firmennamen und Projektumfängen bereitstellen (aus geschäftlichen Gründen geschwärzt). Wir können auch einen Anruf mit unserem Exportmanager vereinbaren, der diese Projekte abgewickelt hat. -Er kann die spezifischen Liefer- und Qualitätsvereinbarungen für diese Verträge besprechen.
Belieferte Regionen:Russland, Kasachstan, Weißrussland, Ukraine, Usbekistan, Aserbaidschan, Georgien, Armenien, Moldawien, Turkmenistan, Tadschikistan, Kirgisistan, Mongolei, Naher Osten, Südostasien
Verwendete Verschiffungshäfen:Tianjin Xingang (China) → Noworossijsk, St. Petersburg, Wladiwostok, Aktau, Jebel Ali, Bangkok
Beliebte label: gost33259 pn16 Slip-on-Flansch, China gost33259 pn16 Slip-on-Flansch Hersteller, Lieferanten, Fabrik, blinder Flansch, Stahlflansch werfen, Stahlflansch, Hochdruckstahlflansch, Stahlflansche mit großem Durchmesser, Stahlflansch für Wärmetauscher




Anfrage senden
